控制钢构焊接变形的技巧
钢构施工中,焊接变形直接影响构件安装精度与结构稳定性。若变形幅度超出合理范围,会增加校正难度,拉高施工成本。要把控焊接质量、减少形变,可结合施工经验,从以下几方面着手调整。
一、优化焊接顺序
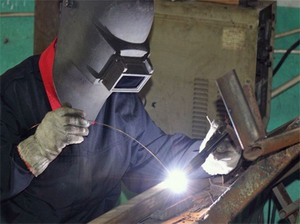
焊接顺序不合理,容易产生残余应力,引发明显形变。施工前应先规划合理顺序,优先焊接收缩量大的焊缝,再处理其余接缝。可采取分段退焊、对称施焊方式,让热量均匀释放,减少单侧应力累积,避免构件大幅扭曲。
二、把控焊接参数
焊接参数的合理设置至关重要。需根据板材厚度、焊接位置调整电流与焊接速度,避免热量集中。薄板焊接推荐选用小电流、快焊速,厚板则可适当调整参数,在保障熔透效果的同时控制受热范围,有效降低形变概率。
三、辅助方法配合
合理运用辅助措施能更好把控形变。施焊前可对构件做刚性固定,限制焊接过程中的位移;搭配反变形工艺,提前预留出收缩余量。焊后及时捶击焊缝释放应力,也能有效降低变形幅度,让构件维持尺寸稳定。
四、焊后校正处理
即便前期控制到位,仍可能出现轻微形变,此时需做好焊后校正。可通过机械矫正、火焰加热等方式调整构件形态,同时对焊缝做无损检测,确认质量达标后,再开展后续施工,保障钢构整体性能符合施工要求。
行业动态
- 钢构焊接应力应变的控制
- 钢构地脚螺栓的标准埋设
- 钢构焊接应力应变的控制
- 钢构焊接变形的控制措施
- 钢构主次梁的布置原则
- 钢构件加工的一般规
- 钢构焊接防止层状撕裂的
- 钢构施焊的预热温度规定
- 如何优化钢构螺栓连接的
- 钢构加固连接的原则

公司动态
行业动态
- H型钢的主要特征
- 钢构工程梁和柱的刚接以
- 如何给钢构厂房进行采光
- 钢构工程引弧板、引出板
- 钢构住宅的柱间支撑系统
- 搭建钢构厂房阁楼都有哪
- 钢构厂房的柱间垂直支撑
- 钢构厂房楼承板施工方法
- 钢构厂房地基下沉的处理
- 钢构厂房的抗震缝和沉降
 钢构厂房