钢构焊接变形的控制措施
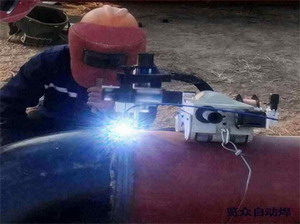
钢构焊接过程中,受热胀冷缩与焊接应力影响,构件容易出现弯曲、角变、扭曲等变形问题,不仅影响构件安装精度,还会降低结构整体稳定性。遵循预防为主、过程管控的原则,通过标准化施工手段,可有效控制焊接变形,保障施工质量。
一、优化焊接接头与工艺设计
施工前期优先选用受力均衡、填充量小的对接接头,减少大尺寸角焊缝的使用,降低焊接热输入总量。根据板材厚度优化坡口形式,采用窄间隙、小坡口设计,减少熔敷金属用量,从源头削弱温度形变带来的构件变形影响。
二、采用合理焊接施工顺序
严格遵循对称焊接、分段焊接的作业原则,对称焊缝可安排双人同步施焊,平衡焊接应力。长焊缝采用分段退焊、跳焊工艺,避免连续施焊造成局部热量堆积。优先焊接收缩量大的焊缝,再焊接收缩量小的焊缝,有序释放内部应力。
二、运用反变形与刚性固定工艺
针对易变形构件,施焊前预设合理反变形余量,抵消焊接产生的收缩形变。对于薄板、异形构件,可借助工装夹具、定位支架做刚性固定,限制构件自由位移,有效规避弯曲、波浪式变形,适配高精度钢构件加工施工场景。
三、严控焊接热输入与层间温度
选用匹配的焊接电流与焊接速度,避免热输入过大导致构件形变加剧。厚板构件采用多层多道慢速焊接,严控层间温度,让热量均匀扩散,减少局部应力集中。杜绝急速加热、急速冷却的施工方式,稳定构件形态。
四、规范焊后矫正处理
针对轻微焊接变形,可采用机械矫正或低温火焰矫正方式修整,严格把控矫正温度区间,避免钢材材质受损。变形构件矫正后及时复检,确保构件尺寸、平整度符合施工规范,满足后续安装对接要求。
行业动态
- 钢构主次梁的布置原则
- 钢构件加工的一般规
- 钢构焊接防止层状撕裂的
- 钢构施焊的预热温度规定
- 如何优化钢构螺栓连接的
- 钢构加固连接的原则
- 如何选择合理的焊接节点
- 钢构焊接节点连接形式的
- 钢构螺栓连接的施工工艺
- 钢构节点的设计要点


公司动态
行业动态
- H型钢的主要特征
- 钢构工程梁和柱的刚接以
- 如何给钢构厂房进行采光
- 钢构工程引弧板、引出板
- 钢构住宅的柱间支撑系统
- 搭建钢构厂房阁楼都有哪
- 钢构厂房的柱间垂直支撑
- 钢构厂房楼承板施工方法
- 钢构厂房地基下沉的处理
- 钢构厂房的抗震缝和沉降
 钢构厂房