高强螺栓摩擦面处理的技术要点
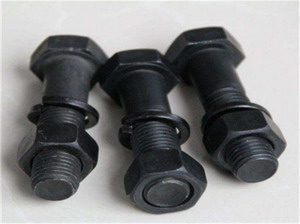
在钢构连接施工中,高强螺栓摩擦型连接依靠板件间的摩擦力传递剪力,摩擦面的处理质量直接决定连接节点的可靠性。摩擦面处理不到位,会导致摩擦系数不足,影响结构整体受力性能。以下是高强螺栓摩擦面处理的技术要点。
一、常用处理方法及适用场景
常用的高强螺栓摩擦面处理方法主要有三种:喷砂除锈、抛丸除锈和砂轮打磨。喷砂除锈利用高速砂粒冲击钢材表面,形成均匀粗糙面,摩擦系数稳定,适用于工厂化批量处理;抛丸除锈效率更高,丸料可回收,表面粗糙度可控,是大中型钢构件的常用选择;砂轮打磨多用于现场节点板或局部返修,打磨方向应与受力方向垂直,形成交叉纹路。无论采用哪种方法,处理后表面都应达到金属光泽,无氧化皮、铁锈和油污。
二、摩擦面保护的核心要点
处理合格的摩擦面若保护不当,极易受潮生锈。施工时应做到:第一,摩擦面不得涂漆,涂漆会改变表面摩擦性能,导致摩擦系数大幅下降;第二,雨天或湿度较大环境不得进行露天抛丸作业,处理后的构件应及时涂覆防锈底漆,但螺栓孔周边及拼接板接触面需预留不涂装区域;第三,构件堆放应垫高并覆盖防雨布,避免摩擦面长期暴露在潮湿空气中。运输与吊装过程中,严禁在摩擦面上焊接、引弧或悬挂物品,防止表面损伤和污染。
三、质量检验与复验要求
摩擦面处理完成后,应按批次进行摩擦系数复验。试件应与构件同材质、同规格、同处理方法,并在同一工艺条件下制作。检验采用双摩擦面二栓拼接试件,通过拉力试验测定滑移荷载,计算实际摩擦系数。同时,现场可用目测结合粗糙度对比样块检查表面质量,粗糙度一般要求达到50μm以上。对于搁置时间超过3个月的构件,安装前需重新检查摩擦面状态,出现浮锈时可用钢丝刷清除,但不得损伤表面原始粗糙度。
高强螺栓摩擦面处理是连接质量控制的第一道关口。严格执行处理方法、全程做好成品保护、规范开展摩擦系数复验,才能确保摩擦型连接的传力性能。
行业动态
- 钢构节点设计的基本原则
- 关于钢构件摩擦面加工的
- 实腹式檩条的常用类型
- 阐述拱形钢构选型的核心
- 钢构设计的多重目标与价
- 钢构支承滑移法关键技术
- 钢构网架内力分析的主要
- 钢构吊装作业的风险都有
- 钢构吊装作业的危险因素
- 钢构件的受力性能解析


公司动态
行业动态
- H型钢的主要特征
- 如何给钢构厂房进行采光
- 钢构工程梁和柱的刚接以
- 钢构工程引弧板、引出板
- 钢构住宅的柱间支撑系统
- 钢构厂房的柱间垂直支撑
- 搭建钢构厂房阁楼都有哪
- 钢构厂房楼承板施工方法
- 钢构厂房地基下沉的处理
- 钢构厂房的抗震缝和沉降
 钢构厂房