钢构焊接防止层状撕裂的工艺措施
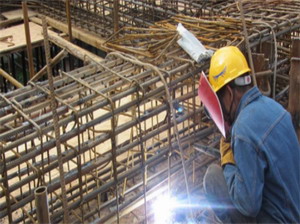
钢构厚板焊接施工中,层状撕裂是高发质量缺陷,多出现于钢板厚度方向受力较大的接头位置。该问题具有隐蔽性强、危害大的特点,会降低钢构节点承载力与结构耐久性。通过完善施工工艺与防控手段,可有效规避层状撕裂问题,保障焊接工程质量。
一、优化接头构造设计
从源头优化焊接接头形式,减少钢板厚度方向的拘束应力。针对厚板T型接头、十字接头等高危位置,合理调整坡口角度与焊缝尺寸,避免焊缝集中堆积。可采用对称坡口、单边V型坡口等优化设计,分散焊接应力,降低层状撕裂发生概率。
二、严格把控母材选材
厚板承重构件优先选用厚度方向性能合格的钢材,核验钢材分层质量与杂质含量。规避层间杂质较多、材质均匀性差的板材用于高拘束焊接节点,从母材基础层面提升抗撕裂能力,适配重载钢构焊接施工工况。
三、规范焊接预热工艺
焊接前对厚板构件进行整体预热,根据板材厚度、环境温度设定合理预热区间,均匀消除板材温差应力。预热可降低焊缝冷却速度,缓解焊接残余应力堆积,避免板材层间因应力拉扯出现撕裂缺陷,是简易高效的防控手段。
四、优化焊接施工流程
采用分层、分段、对称的焊接方式,避免一次性满焊造成应力集中。优先施焊拘束度较小的焊缝位置,逐步释放板材内应力。焊接完成后及时开展消应力热处理,细化钢材组织结构。同时做好焊后无损检测,及时排查修复微小撕裂隐患。
行业动态
- 钢构施焊的预热温度规定
- 如何优化钢构螺栓连接的
- 钢构加固连接的原则
- 如何选择合理的焊接节点
- 钢构焊接节点连接形式的
- 钢构螺栓连接的施工工艺
- 钢构节点的设计要点
- C型钢檩条的制作工艺有
- 钢构件损伤的预防要点
- 钢构屋面檩条的类型


公司动态
行业动态
- H型钢的主要特征
- 钢构工程梁和柱的刚接以
- 如何给钢构厂房进行采光
- 钢构工程引弧板、引出板
- 钢构住宅的柱间支撑系统
- 搭建钢构厂房阁楼都有哪
- 钢构厂房的柱间垂直支撑
- 钢构厂房楼承板施工方法
- 钢构厂房地基下沉的处理
- 钢构厂房的抗震缝和沉降
 钢构厂房