钢构焊接应力应变的控制方法
钢构焊接作业中,钢材局部受热不均、冷热收缩差异会产生内部焊接应力,进而引发构件应变与形变问题。残余应力与形变隐患,会影响构件安装精度,长期使用易出现焊缝开裂、结构疲劳损伤。通过全流程工艺管控,可有效控制焊接应力应变,保障钢构施工质量。
一、优化焊接工艺,降低热输入应力
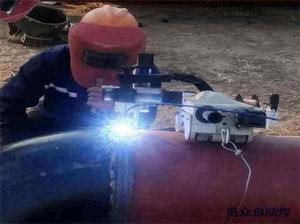
热输入过大是产生焊接应力的核心诱因。施工中优先采用多层多道短焊工艺,替代一次性满焊,分散局部热量堆积。根据板材厚度匹配适配的焊接电流与行走速度,保持匀速施焊,减少温度骤变带来的内部应力差,从源头弱化钢材拉伸与压缩应变。
二、规范施焊顺序,均衡应力分布
合理的焊接顺序可有效疏导残余应力。对称结构采用双人同步施焊工艺,平衡双向应力;长焊缝运用分段退焊、间隔跳焊方式,避免应力单向累积。遵循先拘束大、后拘束小的施焊原则,让应力逐步、均匀释放,规避局部应变集中问题。
三、焊前预处理,减少形变基础隐患
针对厚板、高拘束节点,施焊前开展均匀预热处理,缩小焊缝与母材的温差梯度,降低焊后冷却收缩产生的应力。同时采用工装夹具进行刚性固定,限制构件焊接过程中的自由形变,辅助控制焊接应变偏差。
四、焊后科学消应力处理
焊接完成后可采用多种工艺消除残余应力。常规构件可通过焊缝分层锤击,释放表层焊接应力;大型钢构件适配振动时效工艺,借助共振消解内部残余应力。关键承重构件可采用局部退火处理,稳定钢材内部组织结构,杜绝后期形变松弛。
五、严控施工环境与层间温度
低温、大风环境易加剧应力应变差异,恶劣工况下需做好防风保温措施。厚板多层焊接严格管控层间温度,待上层焊缝降温至合理区间后再继续施焊,避免热量叠加引发应力超标,持续保障钢构件尺寸与结构稳定性。
行业动态
- 钢构地脚螺栓的标准埋设
- 钢构焊接应力应变的控制
- 钢构焊接变形的控制措施
- 钢构主次梁的布置原则
- 钢构件加工的一般规
- 钢构焊接防止层状撕裂的
- 钢构施焊的预热温度规定
- 如何优化钢构螺栓连接的
- 钢构加固连接的原则
- 如何选择合理的焊接节点

公司动态
行业动态
- H型钢的主要特征
- 钢构工程梁和柱的刚接以
- 如何给钢构厂房进行采光
- 钢构工程引弧板、引出板
- 钢构住宅的柱间支撑系统
- 搭建钢构厂房阁楼都有哪
- 钢构厂房的柱间垂直支撑
- 钢构厂房楼承板施工方法
- 钢构厂房地基下沉的处理
- 钢构厂房的抗震缝和沉降
 钢构厂房