实腹式吊车梁组装的注意事项
1、腹板需要先刨边,以保证宽度和拼装间隙。
2、翼缘板进行反变形,装配时保持a1=a2。翼缘板与腹板的中心偏移≤2毫米。翼缘板装腹板面的主焊缝部位50毫米以内先进行清除油、锈等杂质的处理。
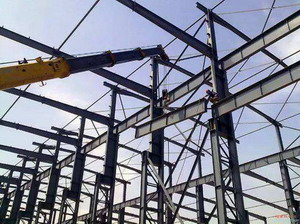
3、点焊距离≤200毫米,双面点焊,并加撑杆。点焊高度为焊缝的2/3,且不能大于8毫米,焊缝长度不能小于25毫米。
4、根据设计规范规定,实腹式吊车梁的跨度超过24米时才起拱。跨度小于24米时,为防止下挠最好先焊下翼缘的主缝和横缝。焊完主缝,矫平翼缘,然后装加劲板和端板。
5、对于磨光顶紧的端部加劲角钢,最好在加工时把四支角钢夹在一起同时加工,使之等长。
6、用自动焊施焊时,在主缝两端都应当点焊引弧板。引弧板大小视板厚和焊缝高度而异,一般宽度为60—100毫米,长度为80—100毫米。
联系地址:陕西省西安市北关正街35号方兴大厦8楼
行业动态
- 钢构焊接应力应变的控制
- 钢构焊接变形的控制措施
- 钢构主次梁的布置原则
- 钢构件加工的一般规
- 钢构焊接防止层状撕裂的
- 钢构施焊的预热温度规定
- 如何优化钢构螺栓连接的
- 钢构加固连接的原则
- 如何选择合理的焊接节点
- 钢构焊接节点连接形式的


公司动态
行业动态
- H型钢的主要特征
- 钢构工程梁和柱的刚接以
- 如何给钢构厂房进行采光
- 钢构工程引弧板、引出板
- 钢构住宅的柱间支撑系统
- 搭建钢构厂房阁楼都有哪
- 钢构厂房的柱间垂直支撑
- 钢构厂房楼承板施工方法
- 钢构厂房地基下沉的处理
- 钢构厂房的抗震缝和沉降
 钢构厂房