焊接变形控制关键技术规定
一、焊接顺序优化
应遵循“对称施焊、分段退焊”原则,合理安排焊缝焊接顺序。大型构件应采用从中心向两侧、先主要焊缝后次要焊缝的施焊顺序,有效分散焊接应力。
二、焊接参数控制
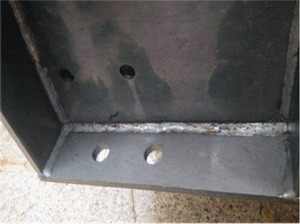
应严格控制电流、电压和焊接速度。电流过大易造成过热变形,速度过快则可能导致未焊透。可以根据板厚选择合适参数,多层多道焊时控制层间温度不超过230℃。
三、反变形法应用
预先计算变形量,在装配时施加相反方向的变形。对于T型接头和角接接头,可预设2°至5°的反变形角度,抵消焊接后的角变形。
四、刚性固定法
采用夹具、定位焊和工艺支撑板等刚性约束措施。重要构件可使用临时加劲肋,待焊接完成冷却后再拆除,有效限制变形。
陕西钢构热线:029-86252006
华邦钢构网址:www.hb2003.net
联系地址:陕西省西安市北关正街35号方兴大厦8楼
行业动态
- 钢构网架内力分析的主要
- 钢构吊装作业的风险都有
- 钢构吊装作业的危险因素
- 钢构件的受力性能解析
- 钢构主梁与次梁的常见连
- 钢构件的受力性能特点
- 关于钢构件预拼装的方法
- 地脚螺栓埋设的实操步骤
- 关于钢构焊接变形的控制
- 钢构件常用的三类预拼装


公司动态
行业动态
- H型钢的主要特征
- 如何给钢构厂房进行采光
- 钢构工程梁和柱的刚接以
- 钢构工程引弧板、引出板
- 钢构住宅的柱间支撑系统
- 搭建钢构厂房阁楼都有哪
- 钢构厂房的柱间垂直支撑
- 钢构厂房楼承板施工方法
- 钢构厂房地基下沉的处理
- 钢构厂房的抗震缝和沉降
 钢构厂房